Tư vấn sản phẩm
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *


Các bộ phận máy móc nông nghiệp có tiêu đề nguội: Nền tảng cho độ bền
06/08/2025Bạn nên biết gì về lắp ráp khối dẫn hướng đồng bộ?
06/08/2025Tại sao các bộ phận hộp số xe buýt lại quan trọng đối với hiệu suất của xe?
06/08/2025Phụ tùng hộp số xe thương mại: Hướng dẫn toàn diện về xu hướng thị trường và bảo trì
06/08/2025Việc chuyển số tay trơn tru phụ thuộc vào một số bộ phận có độ chính xác nhỏ hoạt động cùng nhau. Một trong những thành phần này là khối đẩy đồng bộ , một bộ phận nhỏ gọn được sử dụng trong một số thiết kế bộ đồng bộ hóa nhất định để giúp điều khiển chuyển động và tải của cơ cấu đồng bộ hóa trong quá trình ăn khớp bánh răng.
Mặc dù thành phần có thể trông đơn giản, nhưng hình dạng, bề mặt tiếp xúc, tính nhất quán về kích thước và tính chất vật liệu của nó có thể ảnh hưởng đến phản ứng đồng bộ hóa và chất lượng dịch chuyển. Đối với các nhà sản xuất hộp số, nhà cung cấp bộ đồng bộ hóa, nhà chế tạo lại hộp số và nhà phân phối hậu mãi, việc hiểu cách thức hoạt động của khối đẩy cũng rất quan trọng khi đánh giá độ hao mòn, xác định các bộ phận thay thế hoặc tìm nguồn cung ứng các bộ phận tùy chỉnh.
Gia Hưng OnRoll Machinery Co., Ltd. sản xuất các bộ phận đồng bộ hóa và truyền động cho các ứng dụng ô tô. Sản xuất khối đẩy đồng bộ hóa của nó kết hợp tiêu đề nguội với gia công tiếp theo để nâng cao hiệu quả sản xuất trong khi vẫn duy trì các đặc tính cơ học cần thiết của bộ phận.
Khối đẩy bộ đồng bộ hóa là một bộ phận nhỏ nằm bên trong hoặc liền kề với cơ cấu trục và tay áo của một số cụm bộ đồng bộ truyền động nhất định. Vị trí và hình dạng chính xác của nó thay đổi tùy theo thiết kế hộp số và bộ đồng bộ.
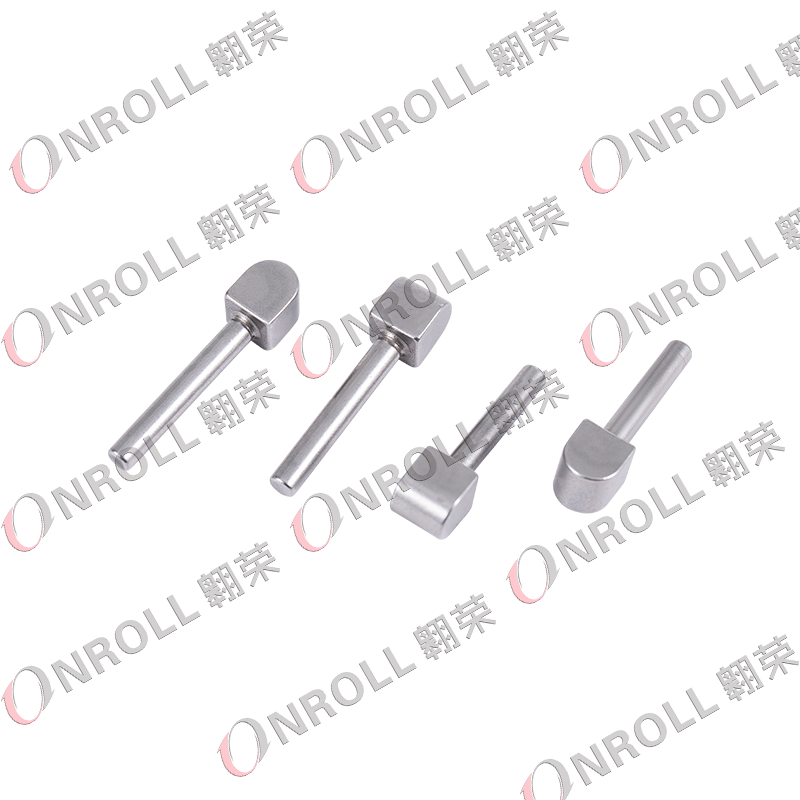
Thuật ngữ cũng có thể tạo ra sự nhầm lẫn. Tùy thuộc vào nhà sản xuất và tài liệu kỹ thuật, các thành phần liên quan có thể được mô tả như một khối đẩy đồng bộ, key, strut, insert, slider, or guide block . Các thuật ngữ này không được tự động coi là có thể hoán đổi cho nhau vì hình dạng và chức năng vận hành của chúng có thể khác nhau.
Một bộ đồng bộ điển hình có thể bao gồm:
Do đó, để nhận dạng các bộ phận, người mua nên tránh chỉ dựa vào vẻ bề ngoài. Mô hình truyền động, tham chiếu OEM, kích thước thành phần, vị trí rãnh, cấu hình mặt tiếp xúc và giao diện lò xo đều có thể cần thiết để xác nhận xem hai khối đẩy trông giống nhau có thực sự tương thích hay không.
Khi người lái di chuyển cần số, cơ cấu chọn sẽ vận hành càng gạt chuyển số, giúp di chuyển ống đồng bộ về phía bánh răng đã chọn. Trước khi ống bọc có thể ăn khớp hoàn toàn với các răng bánh răng, bộ đồng tốc phải giảm sự chênh lệch tốc độ giữa các bộ phận quay.
Vai trò chính xác của khối đẩy phụ thuộc vào thiết kế bộ đồng bộ. Trong nhiều cách bố trí, cơ cấu then, thanh chống hoặc khối đẩy giúp truyền lực dọc trục được kiểm soát bên trong bộ đồng bộ và hỗ trợ vòng đồng bộ tiếp xúc với côn bánh răng. Ma sát giữa vòng và hình nón sau đó làm tăng tốc hoặc giảm tốc các bộ phận cho đến khi tốc độ của chúng đủ gần để ăn khớp.
Trình tự dịch chuyển đơn giản hóa là:
Càng chuyển số → chuyển động của ống đồng bộ → khối đẩy/hành động phím → tiếp xúc vòng đồng bộ và côn → khớp tốc độ → ăn khớp răng.
Do đó, khối đẩy được sản xuất chính xác sẽ góp phần đảm bảo thời gian chuyển động, tải trước và đồng bộ hóa nhất quán. Khe hở quá lớn, hình học bị biến dạng, bề mặt tiếp xúc bị hỏng hoặc lắp ráp không chính xác có thể làm thay đổi tốc độ phản hồi của bộ đồng bộ hóa và có thể làm tăng nỗ lực sang số hoặc sốc khi ăn khớp.
Tuy nhiên, khả năng chuyển số kém không bao giờ chỉ do khối đẩy. Vòng đồng bộ, ống lót, trục, lò xo, bánh răng, càng chuyển số, vòng bi và chất bôi trơn truyền động có thể gây ra các triệu chứng tương tự.
Do khối đẩy liên tục tiếp xúc với các bộ phận đồng bộ khác nên bề mặt làm việc của nó có thể bị mòn dần. Việc kiểm tra đặc biệt quan trọng trong quá trình xây dựng lại hộp số vì khối đẩy bị hỏng có thể bị bỏ qua khi chỉ tập trung vào vòng đồng bộ.
| Tình trạng quan sát được | Hiệu ứng có thể có | Những gì khác để kiểm tra |
| Bề mặt tiếp xúc được đánh bóng hoặc lõm | Đã thay đổi tải trước đồng bộ hóa hoặc phản hồi chậm | Vòng, tay áo và lò xo |
| Bước mòn hoặc hình thành rãnh | Chuyển động bị hạn chế hoặc không nhất quán | Khe trung tâm và bề mặt giao phối |
| Cạnh bị sứt mẻ | Tương tác không đều hoặc tiếng ồn kim loại | Răng tay áo và mảnh vụn lỏng lẻo |
| Khối bị cong hoặc biến dạng | Ràng buộc và tăng nỗ lực thay đổi | Căn chỉnh trung tâm, ngã ba và lắp ráp |
| Mặc không đều | Tải không đối xứng | Điều kiện lò xo và căn chỉnh đồng bộ |
Các triệu chứng lái xe phổ biến có thể bao gồm chuyển số khó, ăn khớp chậm, va chạm vào bánh răng, lực cản bất thường ở cần số, tiếng lạch cạch hoặc đồng bộ hóa không hoàn toàn. Những triệu chứng này là manh mối chẩn đoán hơn là bằng chứng của lỗi khối đẩy.
Trong quá trình xây dựng lại, các kỹ thuật viên nên so sánh tất cả các khối đẩy trong cụm, kiểm tra lò xo giữ, kiểm tra chuyển động tự do trong các khe trục và đo các khe hở liên quan theo thông số kỹ thuật dịch vụ của nhà sản xuất hộp số.
Phương pháp sản xuất có ảnh hưởng trực tiếp đến chi phí sản xuất, độ lặp lại kích thước, việc sử dụng vật liệu và hiệu suất cơ học. Về mặt lý thuyết, khối đẩy có thể được sản xuất chủ yếu thông qua gia công, nhưng việc sản xuất ô tô số lượng lớn thường được hưởng lợi từ việc tạo hình dạng cơ bản trước khi hoàn thiện chính xác.
Đối với các khối đẩy đồng bộ hóa, OnRoll sử dụng kết hợp tiêu đề và gia công nguội . Công ty tuyên bố rằng phương pháp này nhằm giảm chi phí sản xuất và nâng cao hiệu quả trong khi vẫn duy trì độ bền cơ học theo yêu cầu của bộ phận.
Một lộ trình sản xuất điển hình có thể bao gồm:
Tạo hình nguội có thể tận dụng vật liệu tốt hơn so với gia công một bộ phận hoàn chỉnh từ vật liệu rắn. Nó cũng có thể giảm thời gian gia công trong các hoạt động sản xuất lớn. Tuy nhiên, các bề mặt tiếp xúc phức tạp và kích thước chức năng chặt chẽ vẫn yêu cầu các hoạt động thứ cấp được kiểm soát, đó là lý do tại sao việc kết hợp tạo hình và gia công đặc biệt hữu ích cho các bộ phận truyền động.
Không có cấp độ vật liệu chung, giá trị độ cứng hoặc dung sai kích thước cho mọi khối đẩy bộ đồng bộ hóa. Các thông số này được xác định bởi thiết kế bộ đồng bộ, điều kiện tải, các bộ phận kết nối, quy trình sản xuất và bản vẽ của nhà sản xuất hộp số.
Các đặc điểm quan trọng thường bao gồm:
Mục tiêu không chỉ đơn giản là tạo ra một bộ phận phù hợp với bộ đồng bộ hóa. Bộ phận này cũng phải di chuyển chính xác, duy trì mối quan hệ như dự định với lò xo và ống bọc, đồng thời duy trì sự nhất quán về kích thước giữa các lô sản xuất.
Do đó, kiểm soát chất lượng có thể bao gồm các máy đo chuyên dụng, thiết bị đo kích thước, kiểm tra biên dạng, kiểm tra độ cứng khi áp dụng, kiểm tra bề mặt và đánh giá chức năng. OnRoll hoạt động theo một Hệ thống quản lý chất lượng IATF 16949 và tuyên bố rằng việc sản xuất đồng bộ hóa của nó bao gồm thiết bị kiểm tra chiều và đàn hồi tự động.
Đối với người mua chuyên nghiệp, việc chỉ chọn khối đẩy đồng bộ theo tên xe thường là không đủ. Một nền tảng xe duy nhất có thể sử dụng các hộp số khác nhau theo từng model, tùy chọn động cơ, thị trường hoặc cấu hình hệ thống truyền động.
Thông tin hữu ích nhất cần cung cấp cho nhà cung cấp bao gồm:
Nếu không có số OEM, bản vẽ hoặc mẫu vật lý có thể hữu ích hơn việc cố gắng xác định bộ phận từ ảnh hộp số chung.
Đối với các dự án OEM và tùy chỉnh, người mua cũng nên đánh giá xem liệu nhà cung cấp có thể hỗ trợ toàn bộ quy trình từ đánh giá khả năng sản xuất và tạo công cụ cho đến xác nhận mẫu và sản xuất khối lượng hay không. Tính nhất quán ổn định của lô là đặc biệt quan trọng vì những thay đổi kích thước nhỏ trong các bộ phận đồng bộ hóa có thể làm thay đổi hoạt động lắp ráp ngay cả khi các bộ phận riêng lẻ có vẻ chấp nhận được.
Các dấu vết nhỏ trên bề mặt không tự động có nghĩa là khối đẩy đã bị hỏng, nhưng các bộ phận bị mòn nhiều, sứt mẻ, méo mó hoặc nứt thường được thay thế tốt hơn là sửa chữa.
Gia công khối đẩy bị mòn có thể loại bỏ vật liệu khỏi bề mặt chức năng và thay đổi mối quan hệ của nó với lò xo, trục, ống bọc hoặc vòng đồng bộ. Việc mài hoặc xử lý nhiệt bổ sung cũng có thể làm thay đổi điều kiện kích thước ban đầu. Trừ khi có thông số kỹ thuật sửa chữa được phê duyệt, việc sửa lại một bộ phận đồng bộ hóa có độ chính xác nhỏ có thể gây ra nhiều sự không chắc chắn hơn so với việc sử dụng thiết bị thay thế được sản xuất chính xác.
Do đó, trong quá trình xây dựng lại hộp số, các quyết định thay thế phải dựa trên giới hạn hao mòn và tiêu chí kiểm tra của nhà sản xuất thay vì chỉ dựa trên hình thức bên ngoài.
Khối đẩy đồng bộ có kích thước nhỏ nhưng đòi hỏi khắt khe trong sản xuất. Hình dạng nhất quán, bề mặt chức năng chính xác, đặc tính vật liệu được kiểm soát và khả năng kiểm tra đáng tin cậy đều ảnh hưởng đến cách thức hoạt động của bộ phận bên trong cụm đồng bộ hóa.
Gia Hưng OnRoll Machinery Co., Ltd. cung cấp các bộ phận đồng bộ hóa và truyền động ô tô, đồng thời hỗ trợ khách hàng từ khâu phát triển bộ phận cho đến sản xuất hàng loạt. Đối với các dự án khối đẩy tùy chỉnh, người mua có thể gửi mẫu hiện có, tài liệu tham khảo truyền dẫn, số OEM hoặc bản vẽ kỹ thuật để đánh giá.
Cần khối đẩy đồng bộ hóa cho chương trình hộp số mới hoặc hiện có?
Liên hệ với OnRoll để thảo luận về khối đẩy đồng bộ hóa và các bộ phận hộp số ô tô chính xác khác dành cho các ứng dụng OEM, hậu mãi, xây dựng lại và sản xuất hộp số.
Tùy thuộc vào thiết kế bộ đồng bộ, khối đẩy hoạt động với ống bọc, trục, lò xo và vòng đồng bộ để điều khiển chuyển động và tải trong quá trình đồng bộ hóa. Nó giúp cụm bánh răng đạt đến tình trạng chính xác trước khi lắp bánh răng hoàn chỉnh.
Các triệu chứng có thể xảy ra bao gồm chuyển số khó hơn, khớp số chậm, lực cản chuyển số bất thường, lạch cạch hoặc va chạm vào bánh răng. Những triệu chứng này cũng có thể do các vòng đồng bộ, ống bọc, trục, phuộc, lò xo, bánh răng hoặc các vấn đề về bôi trơn, vì vậy cần kiểm tra toàn bộ cụm đồng bộ.
Không nhất thiết phải như vậy. Các nhà sản xuất khác nhau sử dụng thuật ngữ khác nhau, hình dạng và chức năng có thể khác nhau giữa các thiết kế bộ đồng bộ hóa. Luôn xác định thành phần bằng cách sử dụng mô hình truyền động, bản vẽ, số tham chiếu và kích thước.
Không có đặc điểm kỹ thuật phổ quát duy nhất. Cấp vật liệu, độ cứng, xử lý nhiệt, tình trạng bề mặt và dung sai phải tuân theo bản vẽ kỹ thuật hộp số hoặc bộ đồng bộ hóa.
Đầu nguội có thể tạo ra hình dạng thành phần cơ bản một cách hiệu quả với việc sử dụng vật liệu tốt, trong khi gia công chính xác tạo ra các rãnh, biên dạng và bề mặt tiếp xúc quan trọng. Việc kết hợp hai quy trình này có thể phù hợp để sản xuất số lượng lớn các bộ phận truyền động chính xác với chi phí hiệu quả.
Lý tưởng nhất là cung cấp số OEM, mô hình truyền dẫn, bản vẽ 2D, mô hình 3D, thông số kỹ thuật vật liệu, dung sai tới hạn, số lượng dự kiến và mẫu vật lý khi có sẵn. Điều này cho phép nhà sản xuất đánh giá khả năng sản xuất và khả năng tương thích chính xác hơn.
Việc sửa chữa lại chỉ có thể thực hiện được khi thông số kỹ thuật sửa chữa được phê duyệt cho phép. Việc loại bỏ vật liệu có thể thay đổi kích thước chức năng và tải trước của bộ đồng bộ hóa, do đó, các khối đẩy chính xác bị hỏng thường an toàn hơn khi thay thế bằng các bộ phận đáp ứng yêu cầu thiết kế ban đầu.
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *

(+86)-191 0581 0729
(+86)-137 5830 1558