Tư vấn sản phẩm
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *


Các bộ phận máy móc nông nghiệp có tiêu đề nguội: Nền tảng cho độ bền
06/08/2025Bạn nên biết gì về lắp ráp khối dẫn hướng đồng bộ?
06/08/2025Tại sao các bộ phận hộp số xe buýt lại quan trọng đối với hiệu suất của xe?
06/08/2025Phụ tùng hộp số xe thương mại: Hướng dẫn toàn diện về xu hướng thị trường và bảo trì
06/08/2025Hộp số bắt đầu mài mòn khi chuyển số 3-4 ở quãng đường 80.000 km hiếm khi xảy ra do lỗi kiểu lái. Nguyên nhân cốt lõi thường nằm bên trong trục: thanh trượt đồng bộ hóa bị mất độ căng của lò xo thanh chống, khối dẫn hướng bị mòn quá giới hạn kích thước hoặc chốt hãm không còn có thể giữ ray chuyển số ở đúng vị trí. Bộ phận chuyển số là những bộ phận chính xác giúp chuyển đổi chuyển động của đòn bẩy thành việc ăn khớp bánh răng đồng bộ, sạch sẽ và trạng thái mài mòn của chúng quyết định liệu hộp số có chuyển số êm ái trong 300.000 km hay quay lại để bảo hành lại trước 60.000 km.
Các nhóm tìm nguồn cung ứng hiểu rõ những phần này sẽ thu được ít lợi nhuận hơn và đàm phán từ vị trí dữ liệu đã được xác minh. Hướng dẫn này bao gồm lộ trình chuyển đổi hoàn chỉnh, các phương thức hư hỏng chủ yếu từ nghiên cứu thực địa 500 đơn vị, sự cân bằng giữa gia công nguội và gia công và kiểm tra chất lượng để tách biệt một sản phẩm đáng tin cậy. nhà cung cấp linh kiện từ một bên lề.
Đường ăn khớp bánh răng trong hộp số tay hoặc hộp số tay tự động chạy từ cần gạt, qua cáp hoặc thanh truyền và càng chuyển số, đến cụm đồng bộ hóa và cuối cùng đến trục bánh răng và mọi bộ phận trong chuỗi đó phải giữ hình học ở mức micron dưới tải trọng trục lặp đi lặp lại.
Khi người lái di chuyển cần số, ray chuyển số sẽ trượt một càng nĩa để ép ống đồng bộ, thường được gọi là thanh trượt, về phía bánh răng mục tiêu. Thanh trượt được gắn vào trục bánh răng và mang các thanh chống lò xo trong các rãnh bên trong của nó. Những thanh chống đó đẩy vòng đồng tốc vào côn bánh răng; ma sát cân bằng tốc độ đầu vào và đầu ra; sau đó các răng trục trượt trượt qua các răng của bánh răng bao và khóa bánh răng vào trục. Khối dẫn hướng hoặc khối dừng sẽ hấp thụ lực tác động cuối cùng khi kết thúc hành trình, trong khi chốt hãm và tấm khóa liên động giữ đường ray ở đúng vị trí và ngăn hai bánh răng ăn khớp cùng một lúc.
Mỗi thành phần góp phần tạo ra cảm giác thay đổi theo một cách có thể đo lường được. Danh sách dưới đây tóm tắt chức năng và bề mặt tới hạn của từng loại.
 Bộ phận thanh trượt đồng bộ hóa ô tô chở khách được làm cứng bằng vỏ Thanh trượt có tem này được cacbon hóa đến độ sâu vỏ được kiểm soát để có kích thước rãnh ổn định và cảm giác chuyển số. Thiết kế nhẹ, tích hợp cao của nó phù hợp với hộp số tay và hộp số tự động, khiến nó trở thành bộ phận quan trọng khi đánh giá độ êm ái khi chuyển số. Xem sản phẩm →
Thanh trượt đồng bộ hóa xe khách-xe được làm từ thép cứng vỏ và được cacbon hóa đến độ sâu vỏ hiệu dụng 0,3-0,8 mm, với chiều rộng rãnh thanh chống được giữ ở mức /-0,02 mm, thể hiện đường cơ sở hiệu suất hiện tại cho hộp số sàn phân khối lớn.
Bốn chế độ hỏng hóc chiếm hơn 90% khả năng quay trở lại trường trong các bộ phận chuyển số: mòn rãnh thanh chống, mỏi chốt hãm, gãy khối dẫn hướng và mòn mặt vòng baulk, và mỗi kiểu để lại một dấu hiệu chẩn đoán khác nhau trên cảm giác chuyển số.
Trong một nghiên cứu thực địa về 500 cụm bộ đồng bộ hóa được nhóm kỹ thuật của chúng tôi hoàn thành từ năm 2024 đến năm 2025, tỷ lệ phân bổ lỗi chính là:
Chế độ lỗi chính, nghiên cứu hoàn trả hiện trường của 500 cụm đồng bộ hóa
Độ mòn của rãnh thanh chống trượt xuất hiện đầu tiên khi mài mòn khi lên số 2-3; nguyên nhân thông thường là độ sâu vỏ quá nông so với áp suất tiếp xúc, do đó mép rãnh bị cong và tròn đi. Sự mỏi của chốt hãm tạo ra vết khía và đôi khi bánh răng bị bung ra vì các chốt quá cứng sẽ trở nên giòn và nứt ở phần cắt bên dưới. Các vết nứt của khối dẫn hướng cho thấy cảm giác dịch chuyển lỏng lẻo với sự gắn kết không hoàn toàn và chúng bắt nguồn từ bán kính bên trong sắc nét tập trung ứng suất va chạm. Sự mài mòn của mặt vòng Baulk buộc phải ly hợp kép, vì ma sát không còn có thể cân bằng tốc độ đủ nhanh.
 Khối dừng đồng bộ hóa đầu lạnh cho cuộc sống tác động Được hình thành bởi tiêu đề nguội, khối dừng này tránh các tác nhân gây căng thẳng khi gia công và cải thiện khả năng chống va đập. Nó hạn chế việc nhả thanh trượt trong quá trình sử dụng, giải quyết các vết nứt của khối dẫn hướng gây ra cảm giác dịch chuyển lỏng lẻo và sự gắn kết không hoàn chỉnh. Xem sản phẩm →
Khối dừng là thành phần chịu tác động nhiều nhất trong gói đồng bộ hóa. Việc chuyển từ khối dừng được gia công sang khối chặn đầu nguội sẽ loại bỏ các tác nhân gây ứng suất được tạo ra bởi các vết cắt và cải thiện tuổi thọ va đập bằng cách thay đổi dòng hạt xung quanh bán kính chuyển tiếp.
Quy trình sản xuất ấn định chi phí, dung sai và tuổi thọ mỏi của bộ phận dịch chuyển trước khi bộ phận đầu tiên được xuất xưởng và tiêu đề nguội là con đường chủ yếu cho các thanh trượt, chốt và khối đẩy khối lượng lớn vì nó bảo toàn dòng hạt và giữ chi phí đơn vị ở mức thấp.
Lựa chọn quy trình phụ thuộc vào hình học, khối lượng và phổ ứng suất của ứng dụng. Bảng dưới đây so sánh ba tuyến đường quan trọng nhất đối với các bộ phận chuyển số.
| Quy trình | Dung sai điển hình | Kích thước lô kinh tế | Giá mảnh tương đối | Bộ phận chuyển động điển hình |
| Tiêu đề lạnh | /-0,02 mm | 50.000 trở lên | Thấp nhất | Thanh trượt, chốt chặn, khối đẩy |
| gia công CNC | /-0,005 mm | 1.000 đến 20.000 | Trung bình đến cao | Khối dẫn hướng, càng chuyển số, giá đỡ |
| Thiêu kết bột | /-0,05 mm | 100.000 trở lên | Thấp | Thấp-load guides, spacers |
Dòng hạt đi theo đường viền của bộ phận, giúp cải thiện độ bền mỏi do va đập. Việc sử dụng vật liệu gần 100%, phế liệu ở mức tối thiểu và bề mặt được tạo hình cần ít hoặc không cần gia công. Đối với chốt hãm hoặc thanh trượt có vỏ được cacbon hóa 0,3-0,8 mm, đầu nguội mang lại chi phí mỗi chiếc thấp nhất.
Các đường cắt phức tạp, lỗ chéo sâu hoặc dung sai dưới milimet cực kỳ chặt chẽ không thể giữ được trong khuôn sẽ được gia công tốt hơn. Các bộ phận dịch vụ và nguyên mẫu có khối lượng thấp cũng ưu tiên gia công vì không có khấu hao dụng cụ để phục hồi.
Lựa chọn vật liệu nằm ở quyết định đầu tiên của quá trình. Thép làm cứng vỏ 20CrMnTi và 16MnCr5 chiếm ưu thế trong thanh trượt và khối đẩy; các loại không gỉ như 420 hoặc 430 xuất hiện khi khả năng chống ăn mòn đóng vai trò quan trọng, ví dụ như trong các chốt hãm tiếp xúc với độ ẩm; nhựa kỹ thuật như POM và PA66 hoạt động trong các khối dẫn hướng tải thấp, nơi trọng lượng và ma sát quan trọng hơn cường độ va đập.
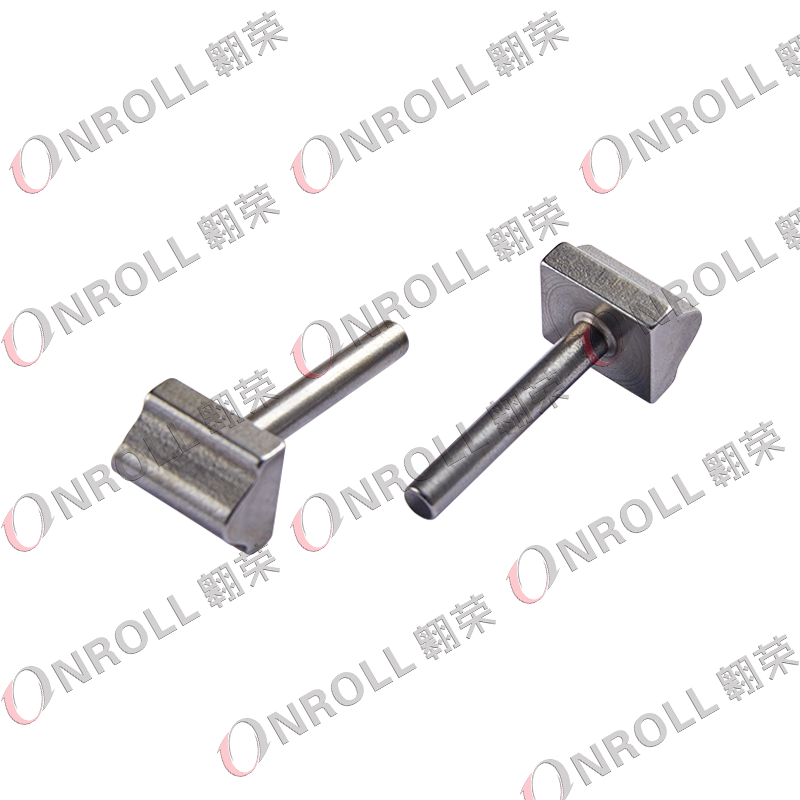 Khối đẩy xe thương mại với đầu nguội và gia công Kết hợp tiêu đề nguội với gia công, khối đẩy này vẫn giữ được độ bền cơ học đồng thời giảm chi phí. Được thiết kế cho tải nặng và mô-men xoắn trong hộp số thương mại, nó phù hợp với các ứng dụng có ứng suất cao, nơi cần có khả năng chống biến dạng. Xem sản phẩm →
Khối đẩy xe thương mại đầu nguội được sản xuất từ 20CrMnTi, được cacbon hóa đến độ sâu vỏ 0,4-0,6 mm, thường chịu tải trọng chuyển số 3.000-5.000 N trong hộp số xe tải hạng nặng mà không có biến dạng có thể đo lường được trong suốt tuổi thọ thiết kế.
Nhà cung cấp thành phần chuyển đổi phải chứng minh bốn điều bằng các tài liệu và mẫu: khả năng kích thước, kiểm soát xử lý nhiệt, truy xuất nguồn gốc vật liệu và độ ổn định của quy trình, và đăng ký IATF 16949 là tấm vé vào cửa chứ không phải là phán quyết.
Sử dụng năm bước kiểm tra sau đây làm quy trình chấp nhận tối thiểu trước khi một bộ phận mới được đưa vào cung cấp hàng loạt.
Chiều rộng rãnh thanh chống của thanh trượt đồng bộ là kích thước được kiểm tra nhiều nhất trong quá trình kiểm tra sắp tới. Khi vượt quá giới hạn in 0,05 mm, thanh chống sẽ mất tải trước hướng tâm và vòng đồng bộ không còn tiếp xúc với nón bánh răng đủ sớm, do đó người lái cảm thấy chuyển số cứng và khập khiễng.
Thanh trượt là một ống bọc có rãnh để khóa vật lý bánh răng vào trục sau khi đồng bộ hóa tốc độ. Vòng là phần tử ma sát sử dụng tiếp xúc hình nón để cân bằng tốc độ đầu vào và đầu ra trước khi răng trượt ăn khớp. Vòng bị hỏng gây mài mòn; một thanh trượt bị hỏng gây ra hiện tượng khóa không hoàn toàn, bánh răng bật ra hoặc cả hai.
Thực tế tại xưởng coi chiều rộng rãnh thanh chống đã tăng 0,05 mm vượt quá giới hạn in hoặc độ bo tròn có thể nhìn thấy của đường vát trục trên hơn 20% chiều dài của nó làm ngưỡng thay thế. Khi đó, cụm đồng bộ hóa không còn giữ cửa sổ khớp tốc độ nữa và chất lượng ca sẽ giảm xuống nhanh chóng.
Có, nhưng chỉ trong phong bì đựng đồ phù hợp. Khối dẫn hướng POM và PA66 hoạt động tốt trong các đường dịch chuyển có tải trọng thấp trong đó lực tương tác duy trì dưới khoảng 1.000 N. Trong các ứng dụng xe tải hạng nặng hoặc mô-men xoắn cao, cần có khối đầu nguội bằng thép; việc thay thế nhựa ở những vị trí đó sẽ tạo ra các vết nứt và sự ăn khớp không hoàn chỉnh trong phạm vi dưới 50.000 km.
Một phép đo duy nhất chứng minh mẫu chứ không phải quá trình. Cpk từ 1,33 trở lên có nghĩa là chênh lệch quy trình nằm trong dải dung sai có biên, do đó các lô trong tương lai sẽ hoạt động giống như lô đã được phê duyệt. Nếu không có Cpk ổn định, bạn có thể vượt qua bài viết đầu tiên và sau đó nhận được các phần vượt quá khả năng chịu đựng không liên tục từ cùng một khuôn.
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *

(+86)-191 0581 0729
(+86)-137 5830 1558