Tư vấn sản phẩm
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *


Các bộ phận máy móc nông nghiệp có tiêu đề nguội: Nền tảng cho độ bền
06/08/2025Bạn nên biết gì về lắp ráp khối dẫn hướng đồng bộ?
06/08/2025Tại sao các bộ phận hộp số xe buýt lại quan trọng đối với hiệu suất của xe?
06/08/2025Phụ tùng hộp số xe thương mại: Hướng dẫn toàn diện về xu hướng thị trường và bảo trì
06/08/2025Một hộp số bị hỏng khi chuyển số 2-3 hoặc một bộ phận được chế tạo lại rơi ra vị trí thứ năm khi chịu tải, thường bị hỏng vì một lý do cấu trúc: bộ phận đồng bộ ô tô bên trong đã mòn quá giới hạn kích thước của chúng. Thanh trượt, thanh chống, vòng chặn và khối dẫn hướng sẽ hấp thụ tải trọng của mỗi ca; khi chúng mất độ chính xác, việc ăn khớp bánh răng sẽ trở thành va chạm giữa kim loại với kim loại thay vì khớp tốc độ được kiểm soát.
Các nhóm xây dựng lại và chất lượng OEM chỉ định các bộ phận đồng bộ hóa cần biết cách hoạt động của từng bộ phận, chế độ mài mòn nào sẽ kết thúc thời gian sử dụng và nhà cung cấp phải cung cấp bằng chứng gì trước khi được phê duyệt.
Bộ đồng bộ hóa là một hệ thống khớp tốc độ cơ học: nó cân bằng tốc độ quay của bánh răng và trục của nó trước khi các răng chó khớp vào nhau và nó thực hiện việc này trong một phần của giây trên mỗi ca.
Khi người lái di chuyển cần số, càng chuyển số sẽ trượt ống bọc dọc theo các trục trục. Các thanh chống lò xo ép vòng chặn vào côn ma sát bánh răng; ma sát hình nón triệt tiêu sự chênh lệch tốc độ; Sau đó, chiếc nhẫn sẽ đánh dấu các răng bên trong của nó và ống bọc sẽ trượt qua các chốt bánh răng ở trạng thái khóa hoàn toàn. Khớp hoàn chỉnh mang mô-men xoắn của động cơ qua ống bọc, trục và trục.
Ba hình dạng hình học xác định chất lượng dịch chuyển hơn bất kỳ thứ gì khác: chiều cao xuyên tâm của thanh chống, khe hở giữa ống bọc và trục trục, và góc côn của vòng chặn. Khi thanh chống mất độ cao, vòng này sẽ thấy lực dọc trục ít hơn, cửa sổ đồng bộ hóa mở rộng và người lái cảm thấy sự ăn khớp bị chậm hoặc bị khía.
Mỗi bộ đồng bộ hóa sử dụng bốn nhóm thành phần chịu tải, mỗi nhóm có quy trình sản xuất khác nhau và chế độ hao mòn chủ đạo khác nhau.
Thanh trượt là bộ phận được lẫy chuyển số đẩy. Các răng rãnh bên trong của nó khóa vào các bánh răng khi kết thúc ca và bất kỳ sự làm tròn nào của các mặt vát răng sẽ làm thay đổi cảm giác chuyển số từ chính xác sang mơ hồ. Vết nhăn trên các mặt trục và các cạnh vát bị biến dạng là dấu hiệu hao mòn thông thường. Thanh trượt thường được rèn bằng bột hoặc gia công và cạo, sau đó được cacbon hóa.
 Bộ thanh trượt đồng bộ hóa được đóng dấu cho hộp số tay Cụm thanh trượt này được chế tạo bằng cách dập khuôn từng bước để có kích thước ổn định và độ đàn hồi của lò xo. Nó phù hợp với xe khách và xe tải nhẹ, đồng thời thiết kế nhẹ, độ bền cao nhằm mục đích cải thiện độ êm khi chuyển số. Xem sản phẩm →
Thanh chống - được gọi là chìa khóa hoặc khối đẩy - là các đoạn chịu tải bằng lò xo mang lực dịch chuyển dọc trục từ thanh trượt sang vòng chắn. Ba thanh chống nằm cách nhau 120 độ trong các khe trung tâm và hình dạng cạnh của chúng kiểm soát tốc độ vòng ép vào hình nón. Gia công nguội là phương pháp sản xuất tiêu chuẩn vì thớ thép đi theo đường viền của bộ phận, giúp cải thiện khả năng chống xẹp cạnh dưới tác động lặp đi lặp lại.
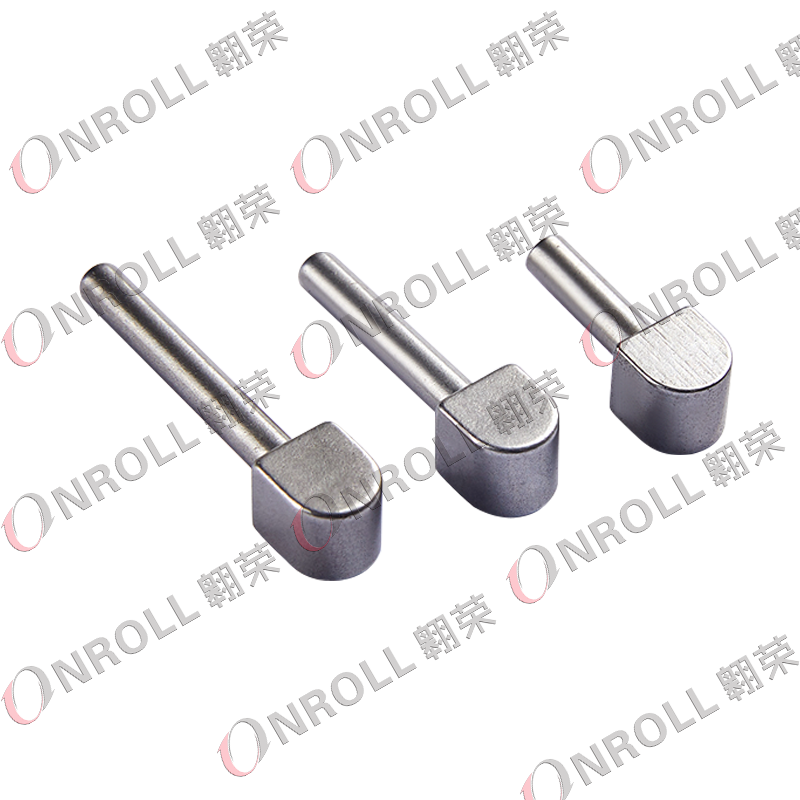 Khối đẩy đồng bộ đầu lạnh cho hộp số thương mại Được hình thành bằng tiêu đề nguội cộng với gia công, khối đẩy này vẫn giữ được độ bền cơ học đồng thời giảm chi phí. Nó được thiết kế cho hộp số thương mại tải trọng cao và hộp số thứ cấp. Xem sản phẩm →
Các khối dẫn hướng giữ các thanh chống thẳng hàng bên trong các khe trục; khối dừng giới hạn hành trình tay áo. Cả hai đều chịu được tải trọng va đập khi chuyển số nhanh hoặc lệch, và hư hỏng đầu tiên xuất hiện dưới dạng biến dạng dẻo và các vết bong tróc. Các nhà cung cấp đầu nguội hoặc gia công chúng từ thép hợp kim và làm cứng các bề mặt gia công.
 Khối dừng đồng bộ hóa đầu lạnh ngăn chặn việc phát hành thanh trượt Khối dừng này sử dụng khuôn đúc tiêu đề nguội để sản xuất hiệu quả và tiết kiệm chi phí. Cấu trúc đơn giản của nó hạn chế hành trình của thanh trượt, giúp ngăn thanh trượt nhả ra khi sang số. Xem sản phẩm →
Vòng chặn là phần tử ma sát tạo ra sự đồng bộ hóa. Nó có bề mặt ma sát hình nón và các răng khóa chặn ống bọc cho đến khi tốc độ phù hợp. Đồng thau, đồng thau và thép thiêu kết là những vật liệu phổ biến; vết côn và răng khóa bị mòn là nguyên nhân sâu xa của hầu hết các khiếu nại về va chạm bánh răng.
| thành phần | Chức năng chính | Lộ trình sản xuất điển hình | Chế độ thất bại chiếm ưu thế |
| Thanh trượt (tay áo thay đổi) | Chuyển tải càng chuyển số qua các trục bánh răng tới các bánh răng | Rèn bột, gia công và cạo, chế hòa khí | Mòn rãnh và vát mép |
| Thanh chống (phím) | Nhấn vòng chặn vào nón bánh răng | Tiêu đề nguội với trường hợp cứng | Sụp đổ cạnh và mất chiều cao |
| Khối hướng dẫn và dừng | Giữ các thanh chống thẳng hàng và hạn chế hành trình của tay áo | Gia công nguội hoặc gia công không chuẩn | Biến dạng va đập và mài mòn |
| Vòng chặn | Bề mặt ma sát phù hợp với tốc độ bánh răng | Rèn đồng thau hoặc đồng, thép thiêu kết | Điểm hình nón và mòn răng |
Các bộ phận của bộ đồng bộ hóa bị hỏng do cơ chế hao mòn có thể dự đoán được chứ không phải do vỡ ngẫu nhiên. Cơ chế chi phối được điều khiển bởi chu kỳ làm việc, tình trạng dầu và hành vi sang số.
Giao thông dừng và đi sẽ làm mòn hình nón vòng chắn trước tiên vì hình nón chịu ma sát nhiều nhất ở tốc độ thấp. Quãng đường đi được trên đường cao tốc bị mòn các cạnh thanh chống và các mép vát của ống tay áo khi va chạm với tải trọng cao lặp đi lặp lại. Dầu bị ô nhiễm tăng tốc mọi chế độ bằng cách nhúng các hạt vào bề mặt vòng tương đối mềm.
Tỷ lệ phàn nàn về chất lượng ca do thành phần đồng bộ hóa bị lỗi
Phân phối đại diện từ việc xem xét lại hộp số tay được chế tạo lại; cổ phần thực tế thay đổi theo chu kỳ làm việc, tình trạng dầu và kiểu thay đổi.
Phương pháp sản xuất quyết định độ bền mỏi và tính nhất quán của lô của bộ phận đồng bộ hóa. Đầu nguội là tuyến đường được thiết lập cho các thanh chống, chốt và khối dẫn hướng khối lượng lớn; gia công vẫn phù hợp với nguyên mẫu và loạt nhỏ.
Đầu nguội làm biến dạng dây thành hình dạng gần như lưới ở nhiệt độ phòng, giữ cho thớ thép chảy dọc theo đường viền của bộ phận. Thanh chống tạo ra có khả năng chống uốn cong và va đập tốt hơn so với cùng hình dạng được gia công từ phôi thanh và bộ khuôn ổn định có dung sai chặt chẽ trong quá trình sản xuất dài. Sự đánh đổi là đầu tư vào công cụ và nỗ lực cần thiết để thay đổi hình dạng giữa các biến thể.
Dây chuyền dập nguội chuyên dụng là tín hiệu chất lượng mạnh mẽ cho nhà sản xuất bộ phận đồng bộ hóa. Jiaxing OnRoll Machinery Co., Ltd., một nhà cung cấp Trung Quốc sản xuất thanh trượt đồng bộ từ năm 1992 và vận hành các dây chuyền gia công đầu nguội và phi tiêu chuẩn cho các bộ phận hộp số hành khách, thương mại và hộp số xe buýt, là một ví dụ điển hình. Phạm vi của nó bao gồm các thanh trượt đồng bộ hóa, cụm khối dẫn hướng, thanh trượt nhựa và các bộ phận chuyển số đầu nguội cho các chương trình OEM.
Nhà sản xuất bộ phận đồng bộ hóa có trình độ chuyên môn dựa trên bằng chứng được ghi lại chứ không phải trên tài liệu tiếp thị. Xác minh hệ thống chất lượng, truy xuất nguồn gốc nguyên liệu, báo cáo kích thước và độ ổn định của quy trình trước lô mẫu đầu tiên.
Một lỗi tại hiện trường của một bộ phận đồng bộ hóa có giá gấp hàng trăm lần đơn giá của nó, vì vậy việc tìm nguồn cung ứng thuộc về đội ngũ kỹ thuật và chất lượng cũng như việc mua hàng. Các bước bên dưới phù hợp với bằng chứng mà nhà cung cấp được chứng nhận IATF 16949 có thể sản xuất.
Đối với hình học tùy chỉnh, Sản xuất hợp đồng OEM theo một lộ trình trình độ chuyên môn riêng biệt. Việc thu hút đội ngũ kỹ thuật của nhà sản xuất tham gia ngay từ giai đoạn vẽ sẽ giúp giảm bớt những bất ngờ về dung sai sau này, đặc biệt đối với các phôi phôi nguội và các bộ phận đồng bộ không đạt tiêu chuẩn.
Mài có nghĩa là tốc độ bánh răng vẫn khác nhau khi răng chó cố khóa. Các nguyên nhân thông thường là vòng chặn hình nón bị mòn, thanh chống bị mất chiều cao, bề mặt ma sát tráng men hoặc dầu có đặc tính ma sát bị suy giảm. Khi tháo rời thường xuất hiện các dấu vết băn khoăn trên hình nón và các cạnh thanh chống tròn.
Thay thế bộ. Một mặt vát tay áo bị mòn được khớp với hình dạng răng vòng bị mòn và việc trộn các thanh chống mới với vòng bị mòn sẽ giữ nguyên kiểu va chạm ban đầu. Bộ sản phẩm bao gồm trục, ống trượt, thanh chống, lò xo và vòng chặn và là cách tiêu chuẩn để tránh phải xây dựng lại.
Đối với cùng một loại thép, chi tiết được gia công nguội thường có khả năng chống mỏi tốt hơn vì dòng hạt đi theo hình dạng và không bị cắt xuyên qua khi gia công. Gia công vẫn còn thực tế đối với các nguyên mẫu, loạt sản phẩm nhỏ và các tính năng không thể định dạng được. Đối với thanh chống và khối đẩy khối lượng lớn, tiêu đề lạnh là con đường mạnh mẽ hơn.
Gửi bản vẽ hoặc mẫu vật lý, ứng dụng hộp số, khối lượng ước tính hàng năm, thông số kỹ thuật của vật liệu, phạm vi độ cứng cần thiết và mô tả về lỗi hiện tại đối với các chương trình sửa chữa. Sau đó, nhà sản xuất nguội có thể đánh giá liệu hình học có thể được hình thành hay không và khả năng kích thước nào có thể được đảm bảo.
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *

(+86)-191 0581 0729
(+86)-137 5830 1558